热线电话:
18114758856
 全国服务热线
 新型太阳能光伏圆丝轧机
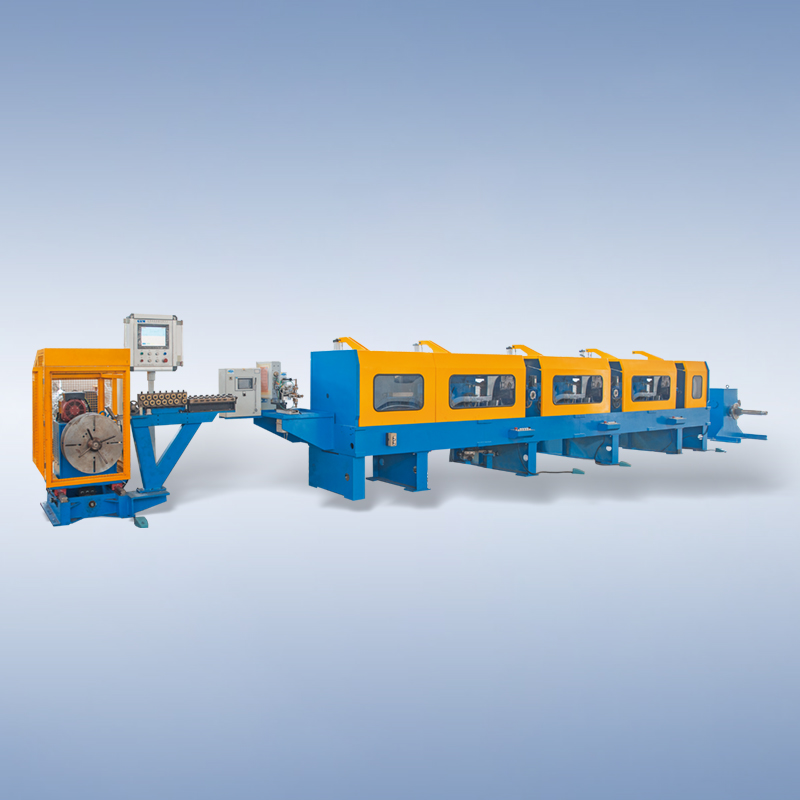
 GRM 微细扁线精密轧机
精密轧机日常维护时需要注意哪些
来源:www.youzha.net.cn | 发布时间:2026年11月03日
一、轧辊、轴承座
1. 辊面检查(每班必查)
目视检查工作辊 / 支承辊表面:压痕、划伤、黑点、剥落、粘料、裂纹;精密轧辊不允许带缺陷上机。停机后及时清理辊面轧制油 / 乳化液残渣;长时间停机(>8h)辊面擦拭干净、涂防锈油,禁止磕碰、直接落地堆放。
换辊后要检查辊颈、锥面有无微动腐蚀,密封件有无老化、切口;密封损坏会导致乳化液、杂质侵入轴承,是精密轧机轴承早期失效头号原因。
2. 轴承与轴承座(chock)
监测轴承温升、振动、异响;冷轧精密轧机轴承温度一般不超 70~75℃,温度持续爬升必须停机。
严格按规定牌号加注抗水极压润滑脂,不能混用油脂;注油量不能过多(过量发热)、过少(干磨);观察密封处是否有乳化液窜入、油脂变色进水。
3. 辊系平行度、牌坊衬板
定期检查牌坊窗口衬板、滑板磨损;衬板磨损后轴承座会偏移,直接造成带材侧弯、厚度差、振纹;紧固牌坊螺栓、拉杆,按力矩对角锁紧,防止机架变形跑偏。
二、液压与 AGC 辊缝控制系统(精密轧机重中之重)
AGC 伺服系统对油液清洁度要求高,油脏直接导致伺服阀卡滞、厚度波动、辊缝漂移,也是精密轧机常见隐性故障点
每班:油箱油位、有无渗漏、蓄能器压力;软管有无磨损鼓包、接头渗油;
定期:液压油取样检测(水分、粘度、颗粒度),伺服系统一般要求很高清洁等级;按时更换回油、呼吸滤芯;
定期标定:LVDT 位移传感器、压力传感器、厚度仪;零点漂移会造成厚度精度失控,属于精密轧机必做项;
严禁不同牌号液压油混加;检修时做好防尘封堵,防止杂质进入阀块、油缸。
三、轧制冷却润滑液(乳化液 / 轧制油系统)
检查喷嘴:是否堵塞、偏移、喷淋角度不对;喷淋不均会造成轧辊热凸度不一致、板形变差、局部热伤辊面;
监测指标:浓度、温度、pH、杂质、油泥;及时清理过滤器、磁棒、沉淀槽;
严防液压油、润滑脂混入乳化液,污染后会破坏润滑、腐蚀辊面、造成板面油斑缺陷。
四、传动系统:减速机、联轴器、万向接轴
油温、油位、油色,看油里有无金属磨屑;
检查联轴器对中、万向接轴滑块 / 滑板磨损、锁紧螺栓松动;对中偏差大产生振动,诱发轧振(chatter 振纹),精密薄带非常敏感;
按周期取样换油,不能只看油位。
五、板形、张力、检测仪表
板形仪、张力传感器、测速辊、测厚仪清洁,吹扫粉尘、乳化液;镜头 / 探头脏了读数失真;
张力辊、导向辊、纠偏装置:转动灵活、表面无粘料、轴承无异响;导向不平会造成跑偏、断带。
六、电气、PLC、伺服电机
控制柜内部吹扫除尘(压缩空气干燥无油);散热风扇、滤网清理;
电缆、编码器线路检查,防止乳化液淋泡腐蚀;编码器松动直接造成速度、辊缝控制紊乱。
七、安全与操作维护红线(精密机型特别注意)
1. 严禁超压、超厚度压下、强行压辊;精密轧辊疲劳层很浅,过载极易剥落;
2. 换辊、检修执行锁能挂牌,防止误动作;
3. 每次异常(振纹、厚度飘、板形突变)优先记录:振动、温度、油液、辊面状态,不要盲目调参数;
4. 建立轧辊台账:上机时间、磨削记录、涡流 / 磁粉探伤记录,跟踪疲劳层,按时修磨,避免辊子突发性剥落。
上一条:
没有了
下一条:
高精密压延机和普通压延机核心差别在哪里
【相关文章】
-
张家港市锦丰镇合兴区杨锦公路425号 Address
-
sales@grmrollingmill.cn E- mail
-
18114758856/ 18934554856 Tel
 江苏优轧机械有限公司
Copyright © 2021-现在 江苏优轧机械有限公司
 苏公网安备32058202011701号
技术支持:Langeonline
+
 微信号:18114758856
微信号:18114758856
 添加微信
 联系我们
 电话咨询