热线电话:
18114758856
 全国服务热线
 新型太阳能光伏圆丝轧机
 GRM 微细扁线精密轧机
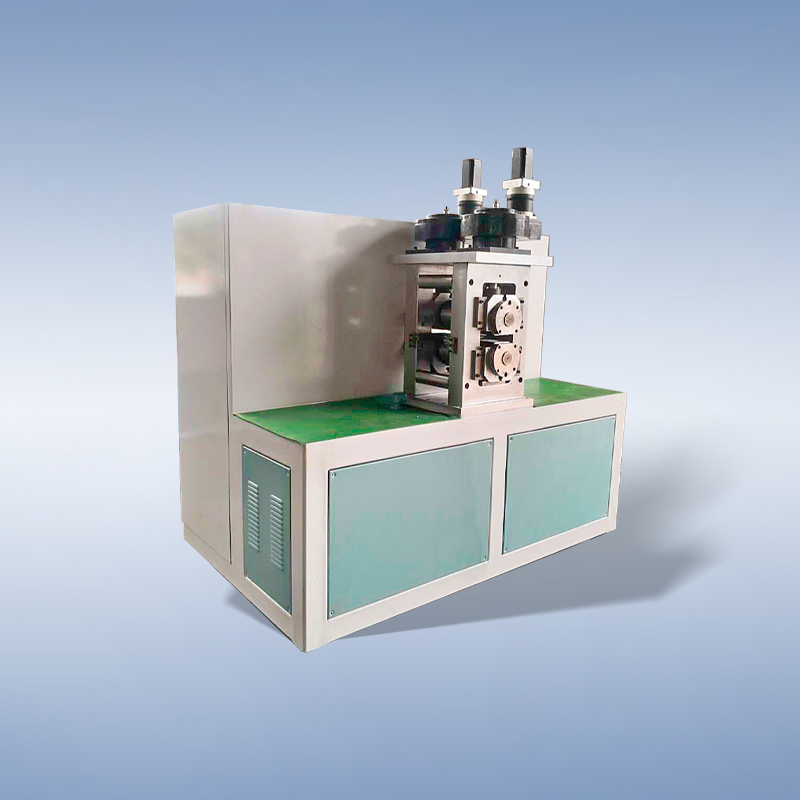
单道轧机的工作原理是什么
来源:www.youzha.net.cn | 发布时间:2026年11月17日1. 核心轧制原理
由驱动系统带动上下一对工作轧辊做方向相反、转速同步的回转运动;预先通过压下机构设定轧辊间隙,辊缝尺寸小于来料坯料厚度。坯料送入辊缝入口时,依靠轧辊与坯料接触面产生的摩擦力实现咬入,在轧制变形区内承受轧辊施加的径向压应力,发生冷态塑性变形,坯料厚度减小、横截面积缩减,金属沿轧制方向延伸,宽度产生少量宽展,遵循金属塑性变形体积不变定律。轧件离开辊缝后,即完成本道次轧制。
2. 工艺实现方式
若目标总压下量较大,单次轧制无法一次成型,需要在单道轧机上采用往复多次送料轧制的模式:每轧制一个道次后,停机重新下调辊缝,再次送入坯料轧制,逐步累积变形量。设备可配备手动压下或者伺服液压 AGC 压下系统,实现辊缝、轧制力的调控。
3. 配套辅助系统协同作用
润滑冷却系统在变形区持续供给轧制油,形成润滑膜,降低摩擦系数、带走塑性变形产生的热量,同时冲刷变形区金属粉尘;放卷、收卷机构配合张力控制,维持带材轧制过程稳定,防止跑偏、起皱;测厚装置实时采集出口厚度,反馈修正压下参数,控制厚度公差。
4. 工艺边界与适用特点
单道轧机单次允许的压下率存在上限,受材料延伸率、轧辊强度、设备刚度约束,过大的单道压下容易造成带材开裂、断带、轧辊损伤。该设备柔性强,换型调试简便,多用于新材料配方试验、工艺摸索、光伏焊带小样打样;规模化大批量生产一般选用多道连轧机组,生产效率更高。
5. 质量控制逻辑
轧制后带材的厚度均匀性、板形、表面质量,由辊缝精度、轧制力稳定度、轧辊表面状态、张力、润滑冷却条件共同决定;因为每一道次独立调整,工艺人员可以逐道次研究变形参数对材料金相、力学性能的影响,是材料研发实验室重要的验证设备。
上一条:
没有了
下一条:
光伏焊带专用拉丝机润滑冷却系统起到什么作用
【相关文章】
【相关产品】
-
张家港市锦丰镇合兴区杨锦公路425号 Address
-
sales@grmrollingmill.cn E- mail
-
18114758856/ 18934554856 Tel
 江苏优轧机械有限公司
Copyright © 2021-现在 江苏优轧机械有限公司
 苏公网安备32058202011701号
技术支持:Langeonline
+
 微信号:18114758856
微信号:18114758856
 添加微信
 联系我们
 电话咨询